中文
 繁體中文
 日本語
 English
 Deutsch
 Español
 Français
 العربية
 Italiano
 한국어
 Nederlands
 Português
 Русский
 Türkçe
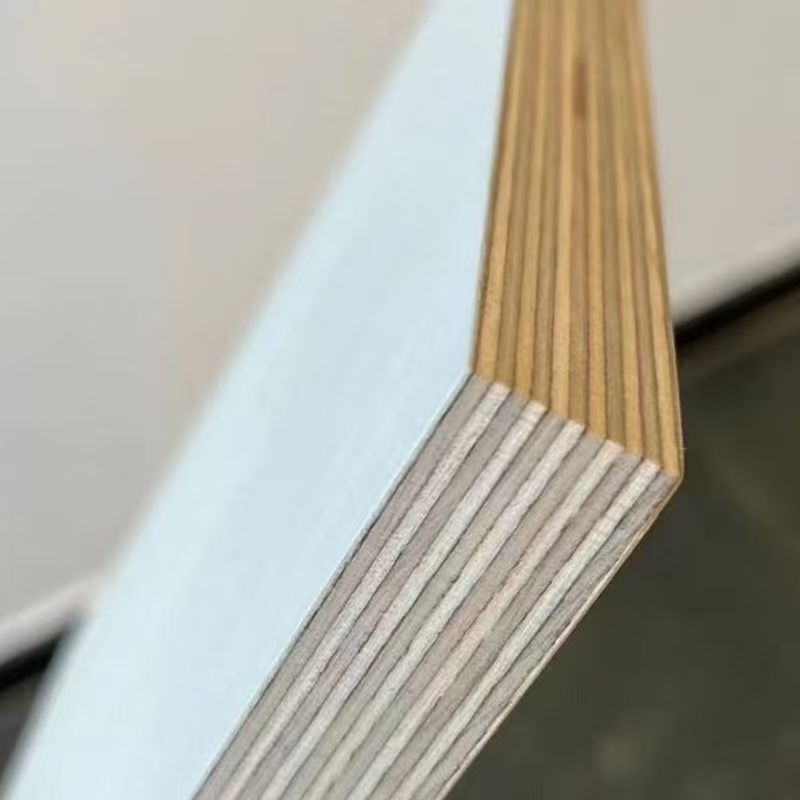
一、胶合板的基本概念
胶合板(Plywood)是由木段旋切成单板(Veneer)或由木方刨切成薄木,采用相邻层单板纤维方向互相垂直的原则组坯,经胶粘剂胶合、热压成型的三层及以上奇数层板状材料。
这一“奇数层、相邻垂直”的结构设计,是胶合板技术的核心逻辑:它有效消除了木材各向异性(纵向强度远高于横向)带来的变形缺陷,使胶合板在纵横两个方向都具有接近均匀的物理力学性能,抗弯强度、抗冲击性能和尺寸稳定性显著优于同厚度的天然实木。
关键数据: 优质胶合板的纵向静曲强度可达60-100 MPa,弹性模量可达6000-10000 MPa,远超普通实木。
二、胶合板的生产工艺流程
2.1 原材料准备
原木选材: 胶合板对原木品质要求较高,常用树种包括:
| 树种 | 特性 | 主要用途 |
|---|---|---|
| 杨木 | 材质轻软,旋切性能好,价格经济 | 中低档胶合板芯层 |
| 松木 | 纹理直,强度较高,耐腐蚀性较好 | 建筑模板、包装板 |
| 桉木 | 生长快,密度适中,旋切面光滑 | 家具板、地板基材 |
| 桦木 | 材质致密,强度高,色泽浅 | 高档家具、航空胶合板 |
| 柳桉(Meranti) | 耐候性强,胶合性能优异 | 海洋胶合板、室外用板 |
| 奥古曼(Okoume) | 质地均匀,旋切性能极佳 | 装饰贴面板、音箱板 |
原木处理:
锯截: 原木按预定长度截断(通常为2600-2800mm,适应旋切机最大加工尺寸)
蒸煮/水热处理: 将原木置于蒸煮池中,温度控制在60-90℃,时间根据树种和季节调整(通常为24-72小时)。水热处理使木材塑性提高、含水率均匀化,保证旋切时单板连续、表面光滑,同时软化树脂,减轻旋切时的切削阻力。
剥皮: 使用剥皮机去除树皮,避免树皮杂质污染单板并保护旋切刀。
2.2 单板旋切
这是胶合板生产的核心工序。原木在旋切机上绕主轴高速旋转,锋利的旋切刀沿原木径向平行进给,将原木连续、均匀地切削成一张无限长的带状单板,如同“卷笔刀削铅笔”的原理,但方向相反。
旋切单板厚度: 通常为0.6-4.2mm,常用规格为1.0mm、1.5mm、2.0mm、2.5mm
旋切精度控制: 厚度公差需控制在±0.05mm以内
单板出材率: 旋切法制单板出材率可达75-85%,远高于锯切法(约40-50%)
旋切后的单板呈连续带状,需经剪板机按所需尺寸裁切成片状单板,或卷筒存放待用。
2.3 单板干燥
旋切后的单板含水率极高(60-120%),需立即进行干燥处理,否则极易发霉变色。干燥的另一个核心目的是:将含水率控制在胶合工艺要求范围内,避免热压时水分汽化导致开胶、鼓泡。
干燥设备: 网带式单板干燥机(辊筒干燥机)、喷气式单板干燥机
干燥温度: 通常为160-200℃(入口段高温快速蒸发,出口段降温平衡含水率)
干燥后含水率目标: 8-12%(胶合板成品含水率国标要求为6-14%)
干燥质量控制: 含水率过高→热压时起泡;含水率过低→单板脆裂、吸胶性差
干燥后的单板按等级分选(面背板、芯板、修补板等),并进行修补(挖补节疤、裂缝,用补片机嵌入修补片),确保面层单板无缺陷。
2.4 涂胶与组坯
涂胶: 将胶粘剂均匀涂布于单板表面。涂胶量需精准控制——过少则胶合强度不足,过多则成本上升且易透胶污染板面。
涂胶方式: 辊筒涂胶(双辊或四辊涂胶机),单板通过上下胶辊间隙,表面均匀附着胶层
涂胶量: 通常为180-220 g/m²(双面合计),胶合板行业常用计量单位为“湿胶量”
胶粘剂类型(详见第三部分)
组坯(配板): 按“相邻层单板纤维方向互相垂直”的原则,将涂胶后的单板叠合在一起,形成板坯。
奇数层结构:3层、5层、7层、9层等(对称原则:中心层两侧的单板厚度、树种、含水率应一致,防止翘曲)
面板与背板:选用优质单板(无缺陷、纹理美观)
芯板:选用等级稍低的单板,允许小尺寸拼接(纵向接长、横向拼宽)
2.5 预压与热压
预压(冷压): 板坯在室温下施加较低压力(通常0.8-1.2 MPa),使胶粘剂初步浸润单板表面并定型,防止板坯在移入热压机前散开。预压时间通常10-30分钟。
热压: 这是胶合板生产中最关键的工序,直接影响产品的胶合强度、含水率、平整度和甲醛释放量。
| 热压参数 | 典型范围 | 影响 |
|---|---|---|
| 温度 | 120-160℃(酚醛胶需140-160℃;脲醛胶120-140℃) | 温度过高→木材热降解、胶层老化;过低→胶粘剂固化不充分 |
| 压力 | 1.0-2.5 MPa(取决于板厚和树种) | 压力过高→单板压溃、密度过大;过低→胶合不良 |
| 时间 | 0.6-1.2 min/mm 板厚(如18mm板约10-20分钟) | 时间过短→胶粘剂未完全固化;过长→生产效率下降、木材过度碳化 |
热压的核心原理:高温使胶粘剂发生交联固化反应,将相邻单板牢牢粘合;同时压力使板坯密实,消除层间空隙。
2.6 裁边与砂光
裁边: 热压后的毛边板经裁边机切割至标准尺寸(如1220×2440mm),同时切除板边的胶瘤和缺陷。
砂光: 板面经宽带砂光机进行砂光处理,使厚度精确、表面光滑平整,为后续饰面提供良好基础。
砂光粒度:60目 → 120目 → 180目(粗砂→细砂,分级砂光)
厚度公差控制:成品厚度偏差控制在±0.3mm以内
2.7 分级与包装
成品板按外观等级和物理性能等级分选,贴标、打包入库。
外观等级: 国标GB/T 9846将胶合板外观分为优等品、一等品、合格品三个等级
包装标准: 出口产品按防潮纸+塑料膜+护角+钢带/塑钢带打包
三、胶粘剂技术:决定胶合板性能与环保等级
胶粘剂是胶合板的“血液”,直接决定产品的胶合强度、耐水性和环保等级。不同胶种适用于不同使用场景:
| 胶粘剂类型 | 耐水性 | 适用场景 | 环保等级 | 固化温度 |
|---|---|---|---|---|
| 脲醛树脂胶(UF) | 干燥状态 | 室内家具(低端) | E1/E0 | 120-140℃ |
| 三聚氰胺改性脲醛胶(MUF) | 中等 | 室内家具(中高端) | E0/ENF | 130-150℃ |
| 酚醛树脂胶(PF/WBP) | 沸水-proof | 海洋板、建筑模板 | E0级 | 140-160℃ |
| 异氰酸酯胶(MDI) | 优异 | 无醛板、OSB | ENF/HENF | 100-130℃ |
| 大豆蛋白胶 | 一般 | 环保家具板 | ENF级 | 约120℃ |
WBP(Water Boil Proof) 是BS 1088海洋胶合板标准中规定的胶合强度等级,意为“沸水-proof级”,即经过沸水煮72小时胶层不开裂。达到WBP等级的胶合板,可在室外和潮湿环境下长期使用。
胶合强度技术指标(GB/T 9846):
| 项目 | 优等品 | 一等品 | 合格品 |
|---|---|---|---|
| 平均胶合强度(MPa) | ≥0.70 | ≥0.70 | ≥0.70 |
| 单板最低胶合强度(MPa) | ≥0.60 | ≥0.60 | ≥0.50 |
| 试件合格率 | ≥95% | ≥90% | ≥85% |
注:海洋胶合板BS 1088标准要求胶合强度≥1.0 MPa,高于国标要求。
四、核心技术指标与检测方法
4.1 胶合强度
胶合强度是衡量胶合板层间粘合牢固度的核心指标,直接决定板材是否会在使用过程中分层、开胶。检测方法为拉伸剪切试验:
在板材上截取标准试件,在试件两端开槽(使胶层暴露)
用万能力学试验机沿胶层方向施加拉伸载荷
记录胶层破坏时的最大载荷,除以胶合面积即得胶合强度(MPa)
破坏形式判断: 合格品应表现为木破率≥80%(即胶层未破坏、木材本身先被拉断),说明胶合强度高于木材本身强度
4.2 含水率
含水率影响板材的尺寸稳定性、加工性能和后期使用变形风险。
检测方法: 重量法(105±2℃烘干至恒重)
国家标准: 胶合板含水率为6-14%,不同地区可根据使用环境协商调整
4.3 静曲强度与弹性模量
这是衡量板材承载能力的核心力学指标,尤其重要于建筑模板和结构用胶合板。
静曲强度(MOR,Modulus of Rupture): 板材在弯曲加载下断裂前的最大应力(MPa)
弹性模量(MOE,Modulus of Elasticity): 板材在弹性变形范围内的应力与应变比值,反映板材的抗弯刚度
典型值: 优质5层家具胶合板MOR≥50 MPa,MOE≥5000 MPa;建筑模板MOR≥80 MPa。
4.4 甲醛释放量
甲醛释放量是环保性能的核心指标,直接关系到室内空气质量。检测方法主要有:
| 检测方法 | 原理 | 适用标准 |
|---|---|---|
| 气候箱法 | 试件置于气候箱中(23℃/50%RH),抽气吸收甲醛,分光光度法测定 | GB/T 17657-2022 |
| 干燥器法 | 试件悬于密闭干燥器中,吸收液吸收甲醛,显色测定 | GB/T 17657-2022 |
| 穿孔萃取法 | 试件中甲醛经甲苯萃取后测定 | GB/T 17657-2022(仲裁法) |
我国人造板环保等级分级(GB 18580-2025):
| 环保等级 | 甲醛释放量(气候箱法,mg/m³) |
|---|---|
| E1级(国家强制标准) | ≤0.050 |
| E0级 | ≤0.025 |
| ENF级 | ≤0.015 |
4.5 外观等级判定
外观等级按GB/T 9846标准,从以下缺陷项目综合评定:
节子(活节、死节的大小与数量)
变色(氧化变色、霉变)
裂缝、裂隙
孔洞、虫眼
叠层(单板错位重叠)
鼓泡、起皱
胶污染(透胶、胶斑)
五、胶合板的常见分类与应用
5.1 按胶合强度与耐水性分类
| 类别 | 胶种 | 耐水等级 | 典型用途 |
|---|---|---|---|
| 室内用胶合板 | 脲醛胶(UF) | 干燥状态 | 家具、室内装修 |
| 室外用胶合板 | 酚醛胶(PF) | 耐水/耐气候 | 建筑外墙、户外家具 |
| 海洋胶合板 | WBP酚醛胶 | 沸水-proof | 船舶、海洋工程 |
5.2 按面层材质分类
| 类型 | 特点 | 主要用途 |
|---|---|---|
| 天然木皮贴面胶合板 | 真实木纹,高端质感 | 高档家具、室内装饰 |
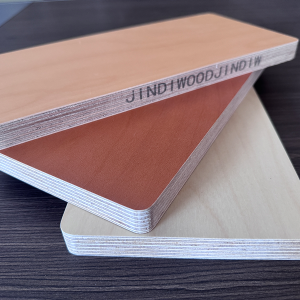
| 三聚氰胺饰面胶合板 | 耐磨、耐热、花色丰富 | 板式家具、橱柜 |
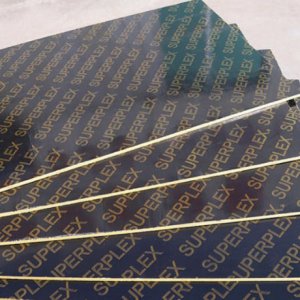
| 覆膜胶合板(建筑模板) | 酚醛膜覆面,防水耐磨 | 混凝土浇筑模板 |
| 素板(未饰面) | 基材本色,成本低 | 包装、工业用途 |
5.3 按用途分类
| 应用领域 | 核心要求 | 代表性产品 |
|---|---|---|
| 家具制造 | 外观美观、环保、握钉力强 | 家具板、三胺饰面板 |
| 建筑工程 | 高强、防水、周转次数多 | 建筑模板、海洋板 |
| 交通运输 | 抗冲击、耐候性强 | 车辆底板、车厢板 |
| 工业包装 | 性价比高、强度可靠 | 包装胶合板 |
| 装饰装修 | 花色美观、表面平整 | 护墙板、背景墙基材 |
六、胶合板常见质量问题与成因分析
6.1 开胶分层
现象: 板材边缘或内部胶层分离,严重时整张板剥离。
可能成因:
胶粘剂质量不合格或配方不当
涂胶量不足或涂布不均匀
热压温度或压力不够,胶粘剂未能完全固化
单板含水率过高(热压时蒸汽压力导致胶层破坏)
胶粘剂已超过活性期(使用陈化胶)
解决方案: 严格控制胶粘剂进货检验、热压工艺参数标准化、单板干燥含水率动态监控。
6.2 鼓泡
现象: 板面出现局部凸起,内部为空心或分层。
可能成因:
热压初期温度升得太快,板坯内部水分急速汽化产生高压
单板含水率过高或局部含水率不均
板坯中夹杂空气未能排出
胶粘剂涂布不均匀产生局部缺胶
解决方案: 热压采用三段升温曲线(预热→保温固化→降温平衡)、严格控制单板含水率均匀性。
6.3 翘曲变形
现象: 板材平面扭曲,呈瓦片状或弓形。
可能成因:
组坯违反对称原则(两侧单板厚度、树种、含水率不一致)
含水率不均匀(一侧干、一侧湿)
砂光量太大导致板面应力失衡
成品堆放不平整或压重不足
解决方案: 严格对称组坯、均衡含水率控制、合理砂光留量、成品压平堆放。
6.4 透胶与胶斑
现象: 胶粘剂渗出板面,形成硬质胶斑,影响饰面效果。
可能成因:
涂胶量过大,或胶粘剂粘度过低
单板厚度不均(薄处透胶)
热压压力过大挤胶
解决方案: 精准控制涂胶量(优选计量辊涂胶机)、优化热压压力参数、选用适合的胶粘剂粘度。
七、胶合板的技术发展趋势
7.1 绿色环保化
随着GB 18580-2025新国标的实施和全球环保意识提升,无醛胶合板(ENF/HENF级)正成为主流需求。MDI无醛胶、大豆蛋白胶等新型环保胶粘剂的应用将逐步扩大。
7.2 功能集成化
单一板材向多功能复合板材发展:防火、防霉、防腐、防虫等功能可通过胶粘剂添加或单板预处理实现。JINDIWOOD可根据客户需求定制多功能的复合板材。
7.3 轻薄高强化
通过优化热压工艺、选用高强树种和先进胶种,在降低板厚和重量的同时,保持甚至提升板材的力学性能,满足轻量化应用(如高铁内饰、航空内饰、游艇制造)的需求。
7.4 数字化品控
在线厚度检测、X射线密度检测、近红外含水率检测等数字化监控技术正在替代传统人工抽检,实现全批次100%质量可追溯,确保出厂产品的零缺陷交付。
胶合板常见问题 FAQ(总结)
Q1:什么是胶合板?它的核心结构逻辑是什么?
A: 胶合板(Plywood)是由木段旋切成单板(Veneer)或由木方刨切成薄木,采用相邻层单板纤维方向互相垂直的原则组坯,经胶粘剂胶合、热压成型的三层及以上奇数层板状材料。
其核心结构逻辑是“奇数层、相邻垂直”:这一设计有效消除了木材各向异性(纵向强度远高于横向)带来的变形缺陷,使胶合板在纵横两个方向都具有接近均匀的物理力学性能,抗弯强度、抗冲击性能和尺寸稳定性显著优于同厚度天然实木。
关键数据:优质胶合板纵向静曲强度可达 60–100 MPa,弹性模量可达 6000–10000 MPa,远超普通实木。
Q2:胶合板的生产工艺流程是怎样的?
A: 胶合板生产流程主要包括:
原材料准备: 原木选材、锯截(通常 2600–2800 mm)、蒸煮/水热处理(60–90℃,24–72 小时)、剥皮;
单板旋切: 原木在旋切机上高速旋转,旋切刀径向进给,将原木连续切削成带状单板;常用厚度 0.6–4.2 mm,常用规格 1.0/1.5/2.0/2.5 mm;厚度公差 ±0.05 mm 以内;出材率可达 75–85%;
单板干燥: 旋切后含水率 60–120%,需干燥至 8–12%;干燥温度通常 160–200℃;
涂胶与组坯: 涂胶量通常 180–220 g/m²(双面合计);按相邻层纤维垂直、奇数层、对称原则组坯;
预压与热压: 预压 0.8–1.2 MPa,10–30 分钟;热压温度 120–160℃,压力 1.0–2.5 MPa,时间 0.6–1.2 min/mm 板厚;
裁边与砂光: 裁至标准尺寸,砂光粒度 60 目 → 120 目 → 180 目,成品厚度偏差 ±0.3 mm 以内;
分级与包装: 按外观等级和物理性能等级分选、贴标、打包入库。
Q3:胶合板常用胶粘剂有哪些?环保等级和耐水性如何?
A: 胶粘剂直接决定胶合板的胶合强度、耐水性和环保等级。常见类型包括:
脲醛树脂胶(UF): 干燥状态使用,室内低端家具,E1/E0,固化温度 120–140℃;
三聚氰胺改性脲醛胶(MUF): 中等耐水,室内中高端家具,E0/ENF,固化温度 130–150℃;
酚醛树脂胶(PF/WBP): 耐沸水,海洋板、建筑模板,E0 级,固化温度 140–160℃;
异氰酸酯胶(MDI): 优异耐水,无醛板、OSB,ENF/HENF,固化温度 100–130℃;
大豆蛋白胶: 一般耐水,环保家具板,ENF 级,固化温度约 120℃。
WBP(Water Boil Proof) 是 BS 1088 海洋胶合板标准中规定的胶合强度等级,意为“沸水-proof级”,即经过沸水煮 72 小时胶层不开裂。达到 WBP 等级的胶合板,可在室外和潮湿环境下长期使用。
Q4:胶合板的胶合强度指标与检测方法是怎样的?
A: 胶合强度是衡量胶合板层间粘合牢固度的核心指标,直接决定板材是否会在使用过程中分层、开胶。检测方法为拉伸剪切试验:截取标准试件,两端开槽使胶层暴露,用万能力学试验机沿胶层方向施加拉伸载荷,记录胶层破坏时的最大载荷并除以胶合面积。
破坏形式判断:合格品应表现为木破率 ≥80%,即胶层未破坏、木材本身先被拉断,说明胶合强度高于木材本身强度。
GB/T 9846 胶合强度要求:
平均胶合强度:优等品、一等品、合格品均 ≥0.70 MPa;
单板最低胶合强度:优等品 ≥0.60 MPa,一等品 ≥0.60 MPa,合格品 ≥0.50 MPa;
试件合格率:优等品 ≥95%,一等品 ≥90%,合格品 ≥85%。
注:海洋胶合板 BS 1088 标准要求胶合强度 ≥1.0 MPa,高于国标要求。
Q5:胶合板的核心技术指标有哪些?
A: 胶合板核心技术指标包括:
含水率: 国标要求 6–14%,检测方法为重量法(105±2℃ 烘干至恒重);
静曲强度(MOR): 优质 5 层家具胶合板 ≥50 MPa;建筑模板 ≥80 MPa;
弹性模量(MOE): 优质 5 层家具胶合板 ≥5000 MPa;
甲醛释放量: 按 GB 18580-2025,E1 级 ≤0.050 mg/m³,E0 级 ≤0.025 mg/m³,ENF 级 ≤0.015 mg/m³;检测方法包括气候箱法、干燥器法、穿孔萃取法;
外观等级: 按 GB/T 9846 分为优等品、一等品、合格品,综合评定节子、变色、裂缝、孔洞、叠层、鼓泡、胶污染等缺陷。
Q6:胶合板按胶合强度与耐水性如何分类?
A: 按胶合强度与耐水性,胶合板主要分为:
室内用胶合板: 采用脲醛胶(UF),耐水等级为干燥状态,典型用途为家具、室内装修;
室外用胶合板: 采用酚醛胶(PF),耐水/耐气候,典型用途为建筑外墙、户外家具;
海洋胶合板: 采用 WBP 酚醛胶,沸水-proof,典型用途为船舶、海洋工程。
Q7:胶合板按面层材质和用途如何分类?
A: 按面层材质分类:
天然木皮贴面胶合板: 真实木纹,高端质感,用于高档家具、室内装饰;
三聚氰胺饰面胶合板: 耐磨、耐热、花色丰富,用于板式家具、橱柜;
覆膜胶合板(建筑模板): 酚醛膜覆面,防水耐磨,用于混凝土浇筑模板;
素板(未饰面): 基材本色,成本低,用于包装、工业用途。
按用途分类:
家具制造: 外观美观、环保、握钉力强,代表产品为家具板、三胺饰面板;
建筑工程: 高强、防水、周转次数多,代表产品为建筑模板、海洋板;
交通运输: 抗冲击、耐候性强,代表产品为车辆底板、车厢板;
工业包装: 性价比高、强度可靠,代表产品为包装胶合板;
装饰装修: 花色美观、表面平整,代表产品为护墙板、背景墙基材。
Q8:胶合板常见质量问题与成因有哪些?
A: 常见质量问题包括:
开胶分层: 胶粘剂质量不合格、涂胶量不足、热压温度或压力不够、单板含水率过高、胶粘剂超过活性期。解决:严格进货检验、标准化热压参数、动态监控单板干燥含水率;
鼓泡: 热压初期升温太快、单板含水率过高或不均、板坯夹杂空气未排出、涂胶不均局部缺胶。解决:采用三段升温曲线、严格控制单板含水率均匀性;
翘曲变形: 组坯违反对称原则、含水率不均匀、砂光量太大、成品堆放不平整。解决:严格对称组坯、均衡含水率、合理砂光留量、压平堆放;
透胶与胶斑: 涂胶量过大、胶粘剂粘度过低、单板厚度不均、热压压力过大挤胶。解决:精准控制涂胶量、优化热压压力、选用合适胶粘剂粘度。
Q9:胶合板的技术发展趋势是什么?
A: 胶合板技术发展趋势包括:
绿色环保化: 随着 GB 18580-2025 新国标实施,无醛胶合板(ENF/HENF 级)成为主流需求,MDI 无醛胶、大豆蛋白胶等应用逐步扩大;
功能集成化: 向多功能复合板材发展,防火、防霉、防腐、防虫等功能可通过胶粘剂添加或单板预处理实现;
轻薄高强化: 通过优化热压工艺、选用高强树种和先进胶种,在降低板厚和重量的同时保持或提升力学性能,满足高铁内饰、航空内饰、游艇制造等轻量化需求;
数字化品控: 在线厚度检测、X 射线密度检测、近红外含水率检测等数字化监控技术替代传统人工抽检,实现全批次 100% 质量可追溯。
Q10:JINDIWOOD 在胶合板领域的理念与承诺是什么?
A: JINDIWOOD 以核心技术打造每一张板,以确定性承诺守护每一次合作。其理念是“Engineered for Certainty”,即通过严格的原料控制、胶粘剂体系、热压工艺和数字化品控,确保胶合板在胶合强度、耐水性、环保等级、尺寸稳定性和外观质量等方面满足不同应用场景的需求。JINDIWOOD 可根据客户需求定制多功能的复合板材,并持续推动绿色环保、功能集成、轻薄高强和数字化品控等方向发展。

JINDIWOOD · Engineered for Certainty —— 以核心技术打造每一张板,以确定性承诺守护每一次合作。
本文为JINDIWOOD原创技术文章,转载须注明出处。